Zašto sklop tlačnog valjka zaslužuje posebnu pozornost
Dvije linije peleta rade jedna pored druge s istim prstenastim kalupom i istom sirovinom. Čovjek tjednima proizvodi guste, ujednačene kuglice; drugi počinje stvarati više sitnica, vibrirati i vući neravnomjernu struju. Kada se drugi vod otvori, uobičajeni krivac je sklop pritisnog valjka: istrošena školjka, labavi ležaj ili neispravna brtva koja je pustila prašinu u mast.
Kratka verzija je da sklop valjka za pritisak prima više opterećenja i abrazije nego bilo koji drugi dio u komori za prešu. Odlučuje o tome koliko će sloj materijala biti ravnomjerno sabijen i koliko dugo prstenasta matrica traje. Tretirati ga kao preciznu komponentu, a ne kao generički rezervni dio, najbrži je način za smanjenje neplaniranih zaustavljanja.
Jedno pojašnjenje prije nego krenemo dalje. Izraz sklop tlačnog valjka također se pojavljuje u strojevima za preradu i premazivanje s linijskim pogonom, gdje obično označava valjak za stiskanje ili uvlačenje. Ovaj članak prati značenje industrije granulacije: jedinica s valjcima koja gura hranu, biomasu ili gnojivo kroz rupe prstenaste matrice.
Što radi sklop tlačnog valjka u mlinu za pelete
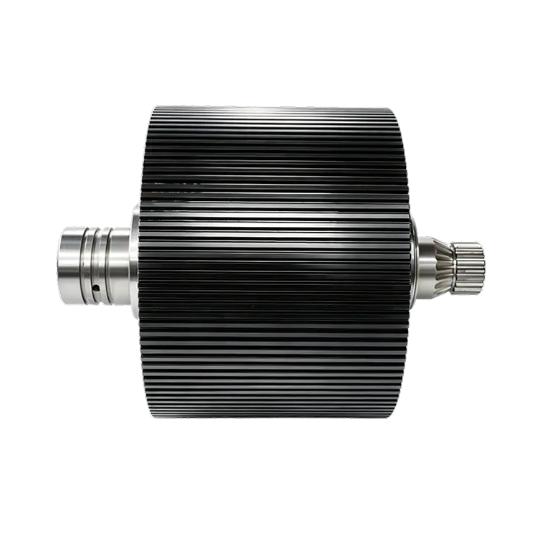
U tipičnom mlinu za pelete s prstenastim kalupom, kalup se okreće oko valjaka. Svaki sklop valjka za pritisak nalazi se na ekscentričnoj osovini, a hidraulički, pneumatski ili mehanički sustav gura valjak prema van prema unutarnjoj površini matrice. Trenje između matrice, materijala i ljuske okreće valjak, materijal se utiskuje u otvore matrice, a nepokretni nož reže kuglice dok izlaze.
Ključna točka je da puna sila pritiskanja stroja prolazi kroz ovaj sklop. Zato stanje sklopa gotovo odmah mijenja pelet.
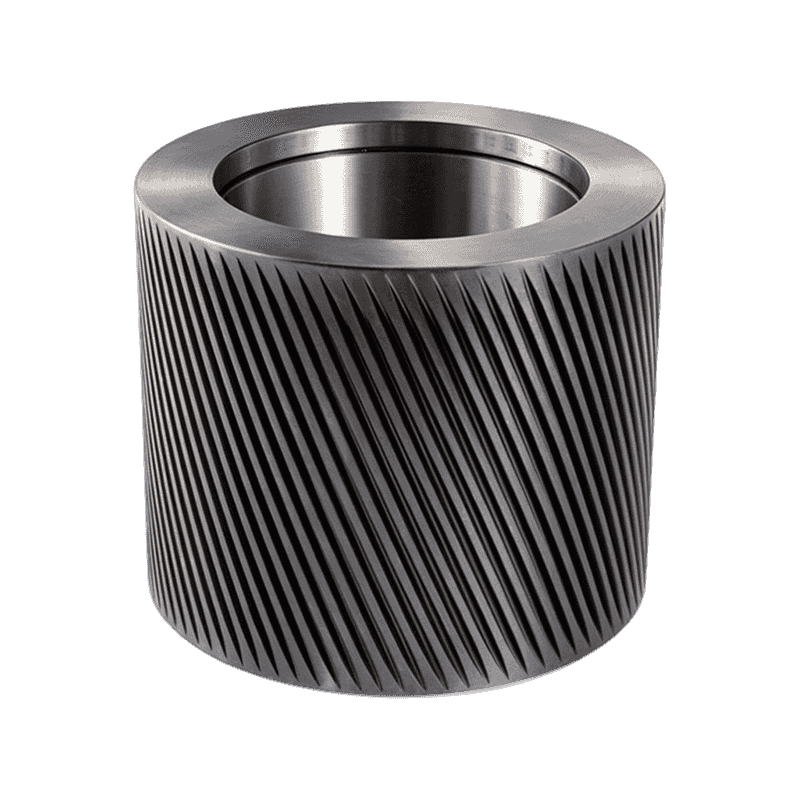
Oklop valjka je radna površina
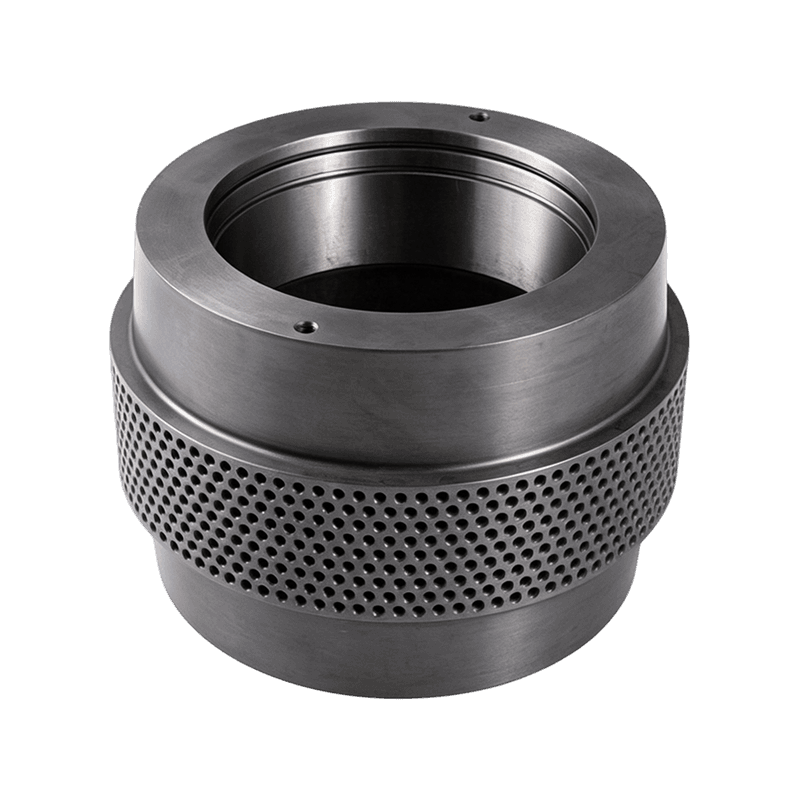
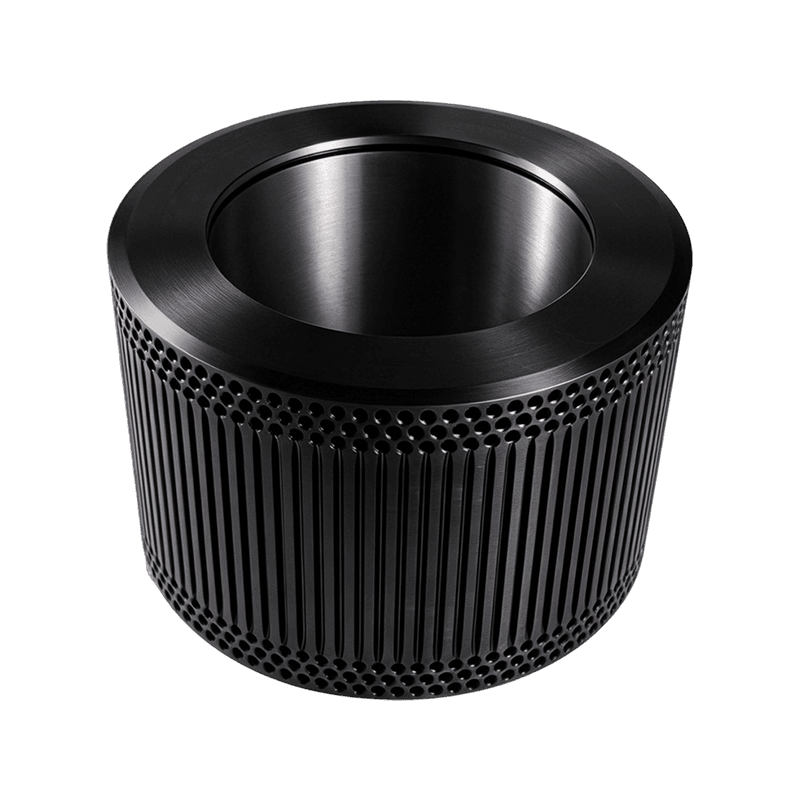
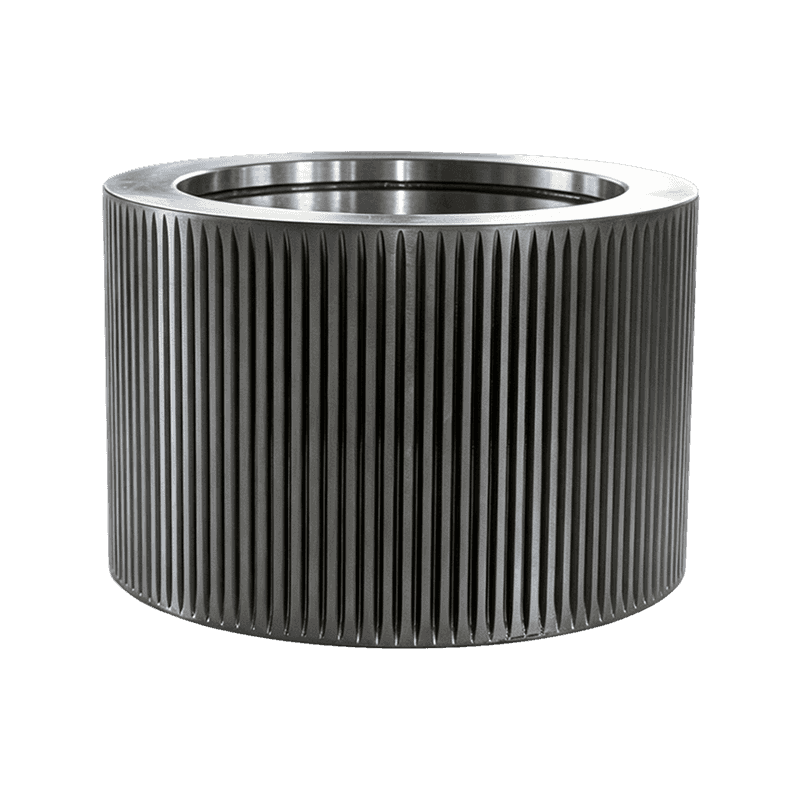
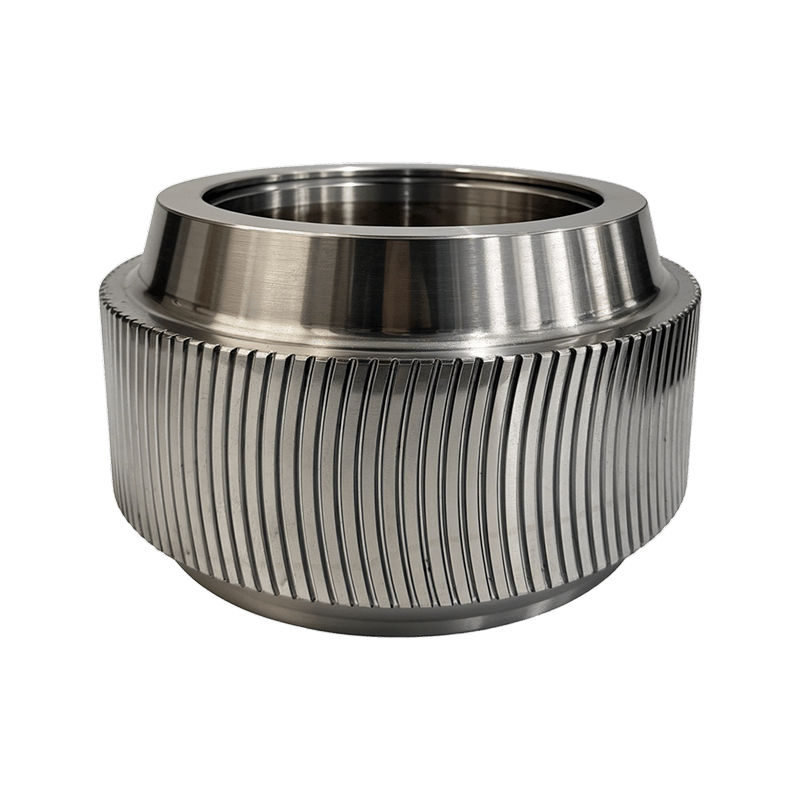
Ljuska je uklonjivi vanjski sloj koji je u kontaktu s slojem materijala. Apsorbira abrazivno trošenje od sirovog materijala, zamor od svake rotacije i toplinu od kontinuirane kompresije. Njegov vanjski promjer i širina usklađeni su s prstenastom matricom, a njegova površinska tvrdoća je glavni faktor u životnom vijeku.
Ležajevi, brtve i ekscentrično vratilo obavljaju preostali posao
Iza ljuske valjkasti ležajevi nose radijalno opterećenje, brtve drže finoće i vlagu dalje od ležaja, a ekscentrično vratilo omogućuje podešavanje položaja valjka u odnosu na matricu. Grešku na bilo kojem od ovih dijelova teško je vidjeti izvana, ali ona skraćuje vijek trajanja cijelog sklopa dok školjka i dalje izgleda prihvatljivo.
Glavne komponente sklopa tlačnog valjka
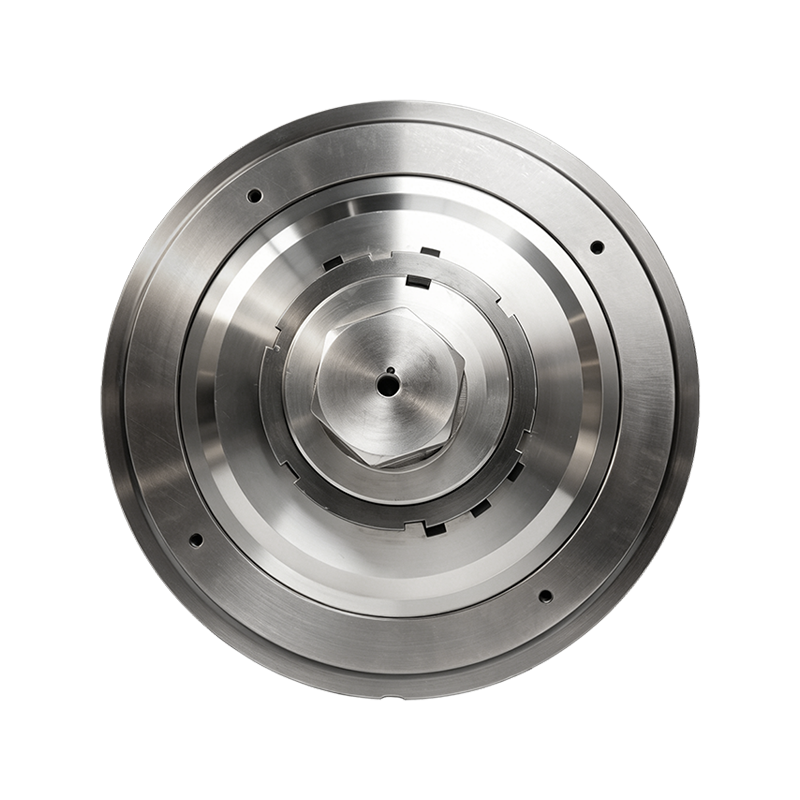
Tipična jedinica sastoji se od ljuske valjka, jednog ili dva ležaja, ekscentrične osovine, uljnih brtvi i hardvera za zadržavanje. Svaka komponenta ima definiranu dužnost i svaka kvari na drugačiji način. Njihova usporedba čini rutinski pregled lakšim.
| komponenta | Primarna funkcija | Najčešći kvar |
|---|---|---|
| Školjka valjka | Sabija sloj materijala na prstenastu matricu | Ravno trošenje, stepenasto trošenje, površinsko pucanje |
| Valjkasti ležajevi | Nosite radijalni teret dok se ljuska rotira | Pregrijavanje, udubljenje, pucanje |
| Ekscentrično vratilo | Podržava sklop i prilagođava razmak između valjka i kalupa | Zamor, savijanje, oštećeni utori za ključeve |
| Uljne brtve | Zadržite mast i blokirajte prašinu i vlagu | Curenje, razderane usne, kontaminacija |
| Pričvršćivači i odstojnici | Držite predopterećenje ležaja i radni zazor | Labavljenje, korozija |
Znakovi neispravnog sklopa tlačnog valjka
Prva upozorenja pojavljuju se na dva mjesta odjednom: pelet i stroj. Ako gustoća peleta postane neujednačena, sitne čestice se povećaju, a mlin vibrira ili vuče nejednaku struju, provjerite sklop valjka prije nego što okrivite prstenastu matricu.
- Nejednaka tvrdoća peleta ili sve veći udio sitnih čestica
- Vibracija ili kucanje iz komore za prešanje
- Ravan ili stepenasti uzorak istrošenosti na ljusci valjka
- Kućište ležaja koje je vruće na dodir
- Potamnjela mast ili mast koja sadrži metalne čestice
Istrošenost školjke najprije se očituje u kvaliteti peleta
Trošenje školjke je rijetko ravnomjerno. Ljuska koja je izgubila svoj izvorni profil ne može ravnomjerno stisnuti materijal, tako da tlak pada tamo gdje je trošenje najveće i gustoća peleta slijedi. Jednom kada istrošenost prođe kroz očvrsli sloj, dulje korištenje samo troši energiju i riskira oštećenje matrice.
Kvar ležaja i brtve završava začepljenim sklopom
Kada brtva zakaže, sitne čestice se miješaju s mašću i djeluju kao abrazivna pasta unutar ležaja. Prvo se pojavljuje toplina, zatim buka, zatim zračnost, zatim zaglavljeni ili okretni ležaj koji uništava ekscentrično vratilo. U toj fazi zamjena samo školjke nema smisla jer su potporni dijelovi već oštećeni.
Što provjeriti prije nego što kupite zamjenski
U usporedbi s prstenastom matricom, sklop tlačnog valjka manja je kupnja, ali ima prevelik utjecaj na vrijeme rada i konzistenciju peleta. Sljedeće provjere podjednako se odnose na linije hrane, biomase i gnojiva.
Počnite sa strojem, a ne s katalogom. Upotrijebite broj dijela proizvođača mlina ili izmjerite širinu valjka, vanjski promjer i geometriju osovine. Sklop mora odgovarati unutarnjem promjeru prstenaste matrice i rasponu podešavanja ekscentričnog sustava.
Zatim ispitati materijal i toplinsku obradu. Dobre čahure su od legiranog čelika, kroz kaljenje ili grubo kaljenje 58 do 62 HRC . Mekša školjka se brzo troši; pretvrda ljuska riskira pucanje pod udarnim opterećenjem.
Provjerite i paket ležaja: vrstu i broj ležaja, metodu prednaprezanja i specifikaciju masti. Ležaj koji jednostavno odgovara, ali ima nižu ocjenu, otkazat će rano u kontinuiranoj proizvodnji.
Potvrdite kritične dimenzije i dopuštena odstupanja. Vanjski promjer ljuske valjka utječe na razmak između valjka i matrice, a odstupanje utječe na ravnomjernu kompresiju. Tražite izmjerene vrijednosti radije nego kataloške brojeve.
Na kraju, pogledajte kontrolu procesa dobavljača. Dosljedni rezultati dolaze iz kontroliranih sirovina, kovanja, toplinske obrade i završne strojne obrade. Dobavljaču koji upravlja cijelim lancem lakše je vjerovati nego dobavljaču koji samo sastavlja kupljene dijelove.
- Širina valjka, vanjski promjer i dosjed osovine
- Vrsta materijala i raspon tvrdoće, obično 58 do 62 HRC
- Vrsta ležaja, broj, predopterećenje i mast
- Zaobljenost, izljev i završna obrada površine
- Kontrola procesa od sirovog materijala do završne strojne obrade
Zamjena na razini sklopa u odnosu na samo školjku
Zamjena kompletnog sklopa donosi prednapregnute ležajeve, pravilno postavljene brtve i svježu radnu površinu u jednom potezu. Također uklanja rizik da skriveno trošenje u ležaju ili vratilu skraćuje vijek trajanja nove školjke. Planirani zastoj postaje lakše predvidjeti jer jedno zaustavljanje završava posao.
Kupnja samo ljuske ima smisla kada je postojeća osovina provjerena, zazor ležaja je još unutar specifikacije, a stara jedinica nije pokazala znakove topline ili kontaminacije. U kontinuiranoj proizvodnji, većina timova ionako odabire kompletan sklop jer je razlika u cijeni mala u usporedbi s drugim kvarom unutar komore za prešanje.
Navike održavanja koje produljuju život sklopa
Prva linija obrane je disciplina podmazivanja. Slijedite stupanj i interval masti proizvođača mlina; uobičajeno pravilo u prašnjavim uvjetima je ponovno podmazivanje valjaka svakih osam radnih sati. Nemojte produživati interval samo zato što se stroj čini tihim.
Provjerite zračnost ležaja i temperaturu kućišta tijekom dnevnog obilaska. Rano otkrivanje zračnosti sprječava okretanje ležaja na osovini, što je jedan od najskupljih načina kvara u zoni prešanja. Ako mlin koristi više od jednog valjka, zakrenite sklopove tako da trošenje ostane uravnoteženo, a prstenasta matrica zadrži jednoliko opterećenje.
Neka svaka prstenasta matrica promijeni točku pregleda. Planirano zaustavljanje je najjeftiniji trenutak za mjerenje promjera školjke, pregled brtvi i osvježavanje masti.
Suština
Sklop pritisnih valjaka nalazi se u središtu najzahtjevnijeg posla mlina za pelete. Njegov posao je jednostavan, ali njegova konstrukcija, trošenje i zamjena imaju ogroman učinak na vrijeme rada i kvalitetu peleta. Pregledajte školjku i poslušajte ležaj, zamijenite sklop kao usklađeni sustav, a ne pregršt dijelova koji slučajno odgovaraju, i održavajte podmazivanje prema rasporedu. Te tri navike vratit će više radnog vremena od gotovo bilo koje druge rutine održavanja u tvornici.