Vijesti iz industrije
Oklop valjka za pelete od legiranog čelika 20CrMnTi: otpornost na trošenje, tvrdoća i vodič za kupnju
Zašto su školjke valjka od 20CrMnTi vrijedne specifikacije
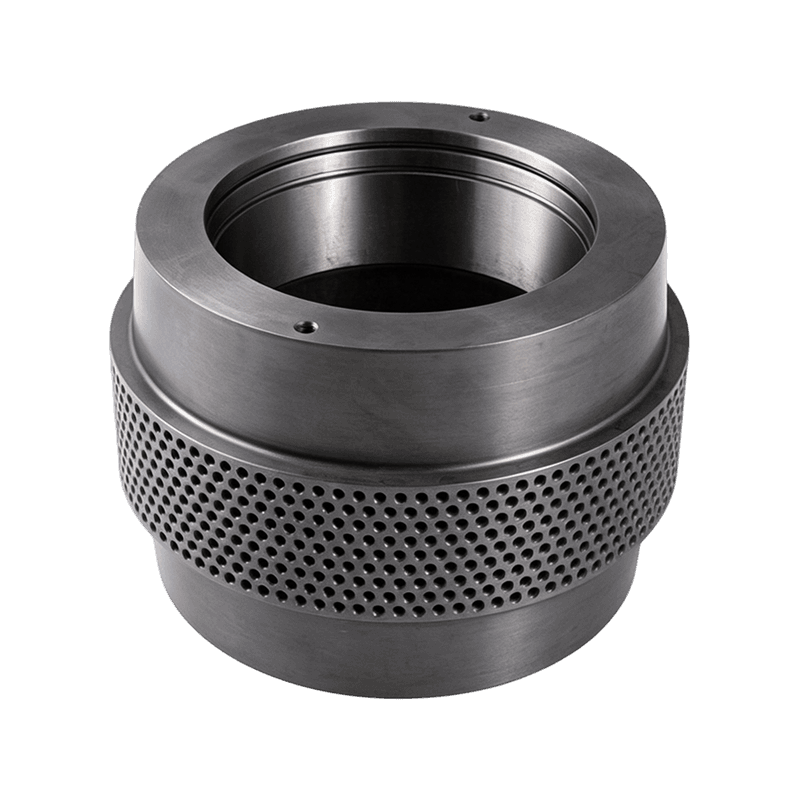
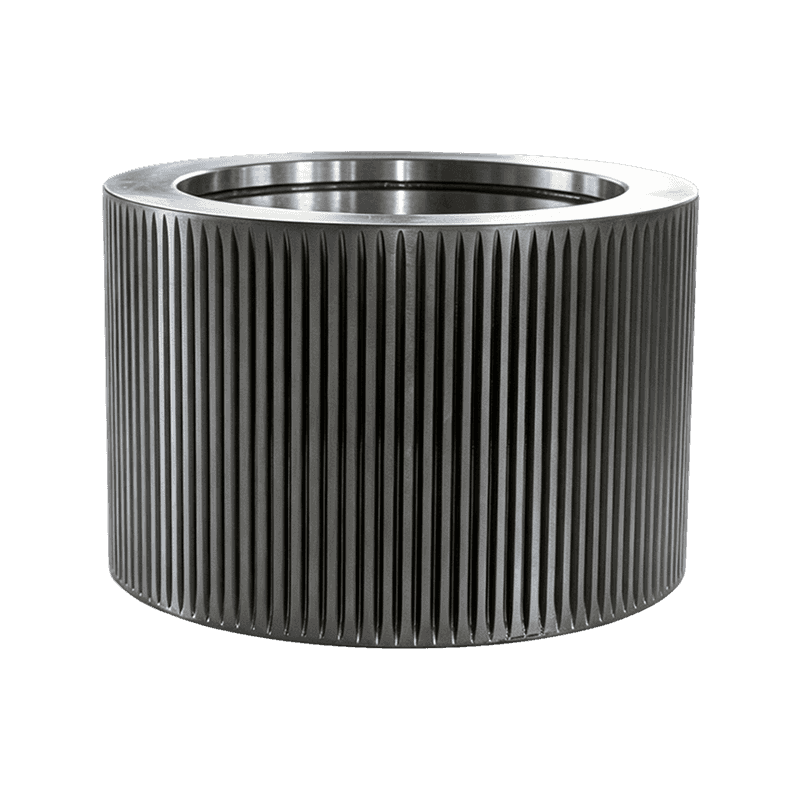
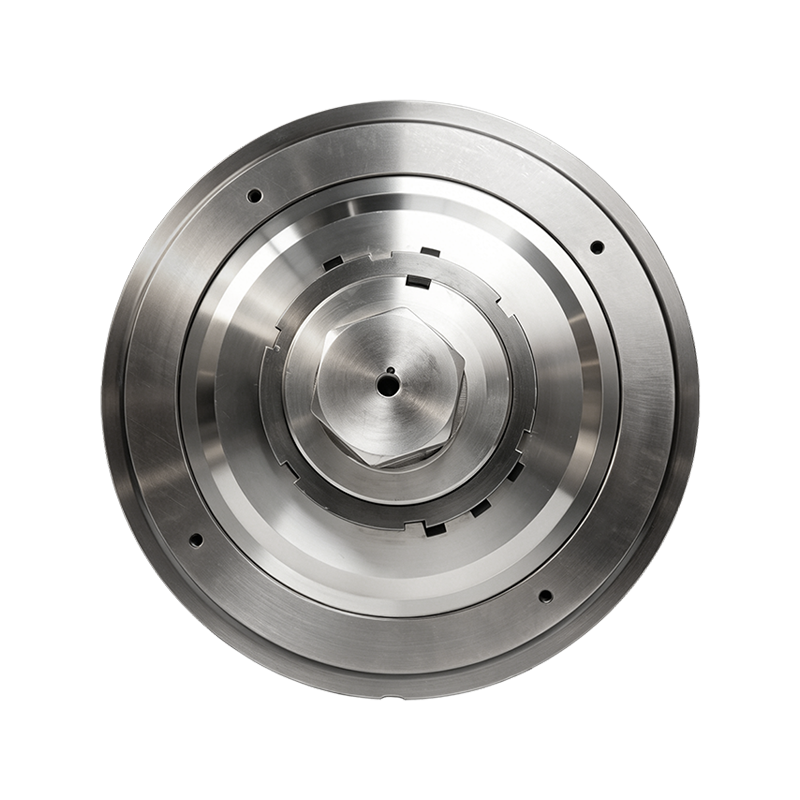
Valjkasti omotač mlina za pelete strojno izrađen od 20CrMnTi legiranog čelika specificiran je iz jednog jasnog razloga: daje naugljičenu površinsku tvrdoću od 58-62 HRC dok zadržava čvrstu jezgru koja apsorbira udarce. Ova kombinacija nije marketinška značajka; to je izravan odgovor na dva načina na koja školjke valjaka otkazuju u proizvodnji — abrazivno trošenje na kotrljajućoj površini i pucanje pod udarom. Kada ljuska valjka pritisne materijal na prstenastu matricu, kontaktno područje nosi visoko tlačno naprezanje, a tijelo ljuske opetovano se opterećuje kroz ležaj i ekscentrično vratilo. Hrana koja sadrži mineralne abrazive, biomasu s ugrađenim pijeskom ili mješavine gnojiva ubrzava površinsko trošenje, dok tvrde čestice i neravnomjeran protok materijala stvaraju udarna opterećenja. Školjka koja je tvrda do kraja otporna je na trošenje, ali postoji opasnost od loma. Ljuska koja je samo čvrsta brzo se troši. Naša školjka valjka za pelet od legiranog čelika 20CrMnTi je dizajniran za izbjegavanje oba načina kvara.
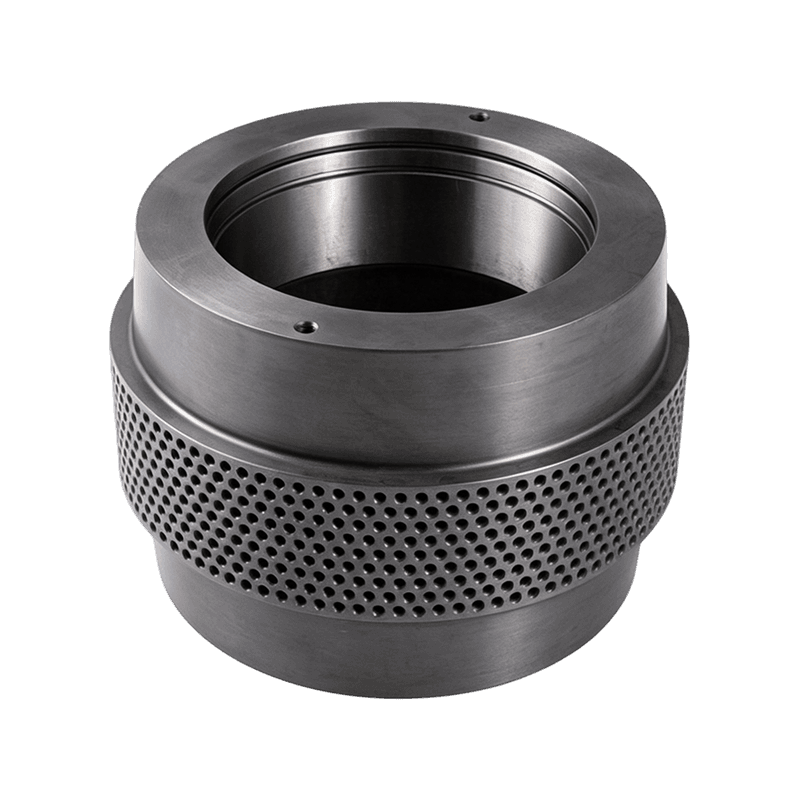 Dobavljač školjke valjaka za kuglice prilagođene legure čelika 20CrMnTi, tvrtka Anhui Jindingsheng Machinery Co., Ltd je kineski dobavljač i tvrtka prilagođenog legiranog čelika 20CrMnTi Pellet Roller Shell. Pregled proizvoda A h... Pogledajte proizvod →
Što je 20CrMnTi legirani čelik
20CrMnTi je konstrukcijski čelik od legure s niskim udjelom ugljika definiran u kineskom standardu GB/T 3077 i široko se koristi za pougljičene komponente. Njegov nominalni sastav uključuje 0,17-0,23% ugljika, 1,00-1,30% kroma, 0,80-1,10% mangana i 0,04-0,10% titana. Nizak sadržaj baznog ugljika održava jezgru čvrstom, dok krom i mangan poboljšavaju otvrdljivost, a titan pročišćava strukturu zrna tijekom toplinske obrade.
Uloga titana u leguri
Titan je ono što razlikuje 20CrMnTi od običnog krom-manganskog čelika. Formira fine, stabilne karbide i nitride koji učvršćuju granice zrna tijekom zagrijavanja, sprječavajući grubljenje zrna austenita tijekom dugog namakanja potrebnog za naugljičavanje. Struktura finog zrna u gotovoj ljusci valjka znači bolju otpornost na zamor — važno svojstvo za dio koji doživljava milijune ciklusa opterećenja tijekom svog vijeka trajanja.
Kako karburiziranje stvara dvostruku strukturu
Naugljičenje uvodi dodatni ugljik u površinski sloj obrađene ljuske valjka. Nakon kaljenja i popuštanja, ovo kućište bogato ugljikom pretvara se u tvrdi martenzitni sloj otporan na habanje, dok jezgra s niskim udjelom ugljika ostaje rastegljivija. Za ljusku valjka za pelet, tipična je efektivna dubina kućišta od otprilike 0,8 do 1,5 mm, s površinskom tvrdoćom od 58-62 HRC i tvrdoćom jezgre u rasponu od 30-45 HRC. Ta struktura omogućuje ljusci valjka da klizi uz abrazivni materijal tisućama radnih sati bez zarezivanja, a da ipak preživi udar zalutale tvrde čestice.
Zašto je struktura kućišta i jezgre važna u preši za pelete
U mlinu za pelete s prstenastom matricom, omotač valjka je komponenta koja gura materijal kroz otvore matrice. Tlak u zoni prešanja je dovoljno visok da materijal plastično deformira, a površina plašta valjka stalno je izložena česticama koje djeluju poput finog abraziva. U isto vrijeme, ljuska prima izmjenična opterećenja kroz sklop tlačnog valjka dok se kotrlja preko matrice. Karburizirana ljuska od 20CrMnTi nudi praktičnu ravnotežu: čvrsto kućište koje je otporno na abrazivno trošenje i jezgru koja se lagano savija pod velikim opterećenjem umjesto da pukne. Praktični rezultat je predvidljiv radni vijek, manje neplaniranih zaustavljanja i niža cijena po toni peleta. Operateri koji prijeđu s mekših, očvrslih materijala često navode da površina školjke duže zadržava svoj profil, što također pomaže u održavanju dosljedne kvalitete peleta.
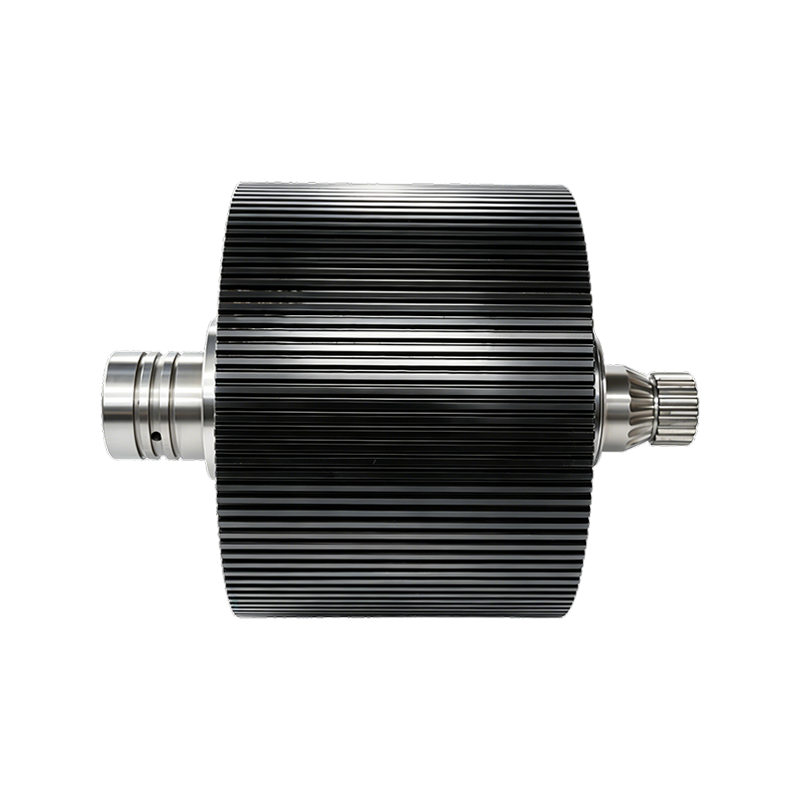
Ako procjenjujete interakciju oklopa valjka s ostatkom pogonske strane, naš članak o tome konstrukcija sklopa tlačnog valjka i uzorci trošenja objašnjava slijed kvarova i što treba pregledati tijekom održavanja.
20CrMnTi u odnosu na druge materijale oklopa valjka
Školjke valjaka obično se nude u nekoliko klasa čelika, a svaka klasa predstavlja drugačiji kompromis između tvrdoće, žilavosti i cijene. Donja tablica sažima tipične vrijednosti za materijale koji se najčešće nalaze u rezervnim dijelovima mlina za pelete.
| Materijal | Vrsta | Tipična površinska tvrdoća | Žilavost jezgre | Najprikladnije za |
|---|---|---|---|---|
| 20CrMnTi | Karburiziranje legiranog čelika | 58-62 HRC (kućište) | visoko | Abrazivno punjenje i umjerena udarna opterećenja |
| 40Cr | Kaljeni i poboljšani legirani čelik | 28-40 HRC (kroz) | Srednje visoka | Opći rad s umjerenim trošenjem |
| GCr15 / 100Cr6 | Čelik za ležajeve | 60-63 HRC (kroz) | Niže | Tvrdi materijali s malim utjecajem |
| 60Si2Mn | Opružni čelik | 45-52 HRC (kroz) | visoko | Uvjeti jakog ili elastičnog pritiska |
40Cr je često najekonomičnija opcija za mekše sastojke, ali ne može izdržati tvrdu radnu površinu pod jakim habanjem. GCr15 pruža visoku tvrdoću, ali ima manju žilavost, tako da je veća vjerojatnost da će se lomiti kada se mlin za pelete neravnomjerno puni ili kada strana tijela uđu u komoru za prešanje. 60Si2Mn dobro apsorbira udarce, ali se brže troši u abrazivnoj uporabi. 20CrMnTi nalazi se između ovih krajnosti: nudi tvrdoću čelika za ležaj na radnoj površini i žilavost čelika za opruge u tijelu, zbog čega je postao preferirani materijal za zahtjevne zadatke peletiranja. Za operatere s lakšim radnim opterećenjem, naš Oklop valjka od legiranog čelika 40Cr ostaje isplativa alternativa.
 Prilagođeni 40Cr legirani čelik Pelet Shell Shell dobavljač, tvrtka Anhui Jindingsheng Machinery Co., Ltd je kineski dobavljač i tvrtka prilagođene ljuske za pelete od legure 40Cr. Pregled proizvoda Širok... Pogledajte proizvod →
Kako se proizvodi valjkasti omotač od 20CrMnTi
Stupanj materijala radi prema očekivanjima samo ako se proizvodni proces kontrolira od kovanja do konačnog brušenja. 20CrMnTi ljuska valjka obično prolazi kroz šest faza: kovanje, gruba strojna obrada, naugljičenje, kaljenje i kaljenje, završno brušenje i završna provjera.
Kovanje počinje s trupcem zagrijanim na temperaturu kovanja i oblikovanim blizu konačne geometrije. Ispravno kovanje proizvodi strujanje zrna koje prati konturu ljuske, što poboljšava čvrstoću dijela. Nakon grube strojne obrade, ljuska se karburizira u peći s kontroliranim potencijalom ugljika, obično u rasponu od 900-930°C. Ovaj korak određuje dubinu kućišta. Naknadni ciklus kaljenja i temperiranja stvara konačne vrijednosti tvrdoće. Završno brušenje je mjesto gdje se provrt, vanjski promjer i valjana površina dovode do tiska. Budući da je ljuska valjka rotirajuća komponenta pritisnuta na matricu, svaka pogreška u koncentričnosti između provrta i vanjskog promjera stvorit će neravnomjernu raspodjelu pritiska, brže trošenje ležaja i preuranjeni kvar ljuske.
Što provjeriti pri kupnji 20CrMnTi školjki valjaka
Nisu sve ljuske valjka od 20CrMnTi jednake. Sama oznaka materijala ne jamči učinkovitost; toplinska obrada i kvaliteta strojne obrade određuju hoće li školjka trajati 500 ili 2000 sati. Kada ocjenjujete dobavljača, provjerite sljedeće točke.
- Provjera tvrdoće i dubine kućišta: Zatražite ispitanu tvrdoću površine (58-62 HRC) i efektivnu dubinu kućišta. Ako dobavljač ne može osigurati te vrijednosti, školjka možda nije pravilno naugljičena - ili uopće nije.
- Koncentričnost i geometrija: Odstupanje između provrta i radne površine mora biti unutar uske tolerancije, mjereno u desetinkama milimetra. Pretjerano odstupanje uzrokuje neravnomjerno trošenje i može preopteretiti valjkaste ležajeve.
- Površinska obrada površine za valjanje: Konzistentna završna obrada poboljšava prianjanje materijala i smanjuje trošenje kalupa. I pretjerano glatke i pretjerano hrapave površine stvaraju probleme u zoni prešanja.
- Ujednačenost debljine stijenke: Varijacije u debljini stijenke signaliziraju lošu kontrolu strojne obrade i dovode do neuravnoteženog rotirajućeg sklopa.
- Sljedivost materijala: Renomirani proizvođač može osigurati certifikate mlina i zapise o toplinskoj obradi koji potvrđuju ocjenu i proces.
Kupnja isključivo na temelju cijene često dovodi do najskupljeg ishoda: školjka koja rano zakaže, oštećuje matricu prstena ili sa sobom odnosi ležaj. Također je vrijedno pregledati kompletan sklop tijekom održavanja; možete pratiti naše vijesti iz industrije o dijelovima i održavanju mlina za pelete za smjernice o intervalima zamjene i rutinama pregleda.
Gdje se 20CrMnTi školjke valjaka najbolje ponašaju
20CrMnTi valjkasti omotači koriste se u mlinovima za stočnu hranu, postrojenjima za proizvodnju peleta biomase i linijama za organsko gnojivo. U proizvodnji stočne hrane sastojci kao što su kukuruz, sojina sačma, minerali i dodaci u tragovima stvaraju abrazivno okruženje. Materijali od biomase donose svoje izazove, uključujući promjenjivu vlažnost i povremeni pijesak ili pijesak koji se pokupi tijekom rukovanja i skladištenja. Linije za granulaciju gnojiva često obrađuju materijale koji su i abrazivni i skloni lijepljenju.
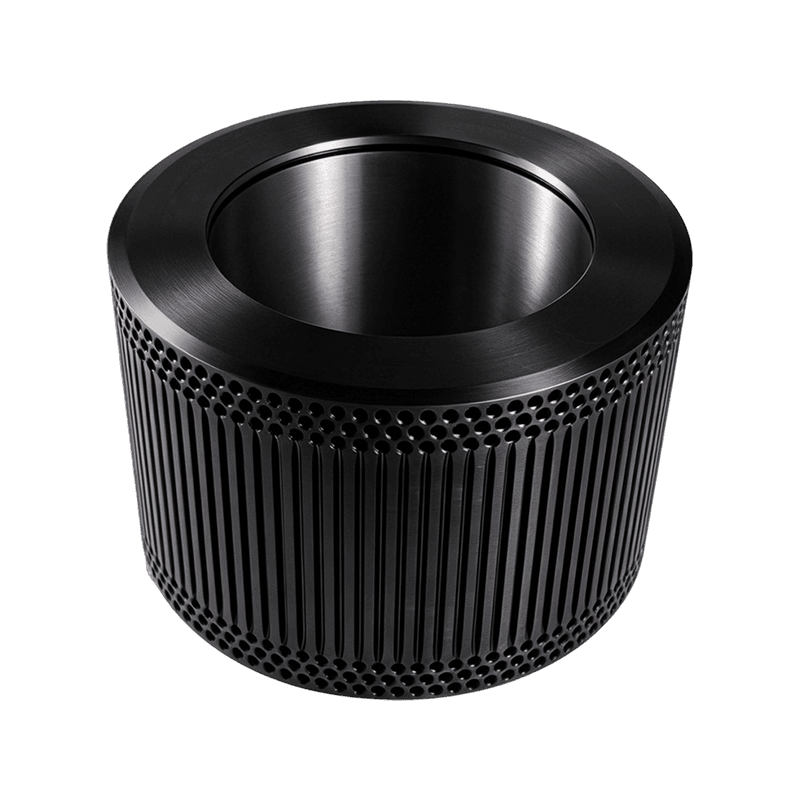
Operateri mlina za stočnu hranu koji koriste abrazivne formule obično odabiru standardnu plosnatu ljusku od 20CrMnTi i oslanjaju se na njeno pougljeničeno kućište za dug život. Kada materijali klize umjesto da ih hvata matrica, profil zuba je učinkovitiji. Za ove slučajeve, naš ljuska valjka sa zakrivljenim zubima za mlinove peleta poboljšava ugriz materijala dok još uvijek koristi leguru otpornu na habanje, dajući najbolje od prianjanja i izdržljivosti.
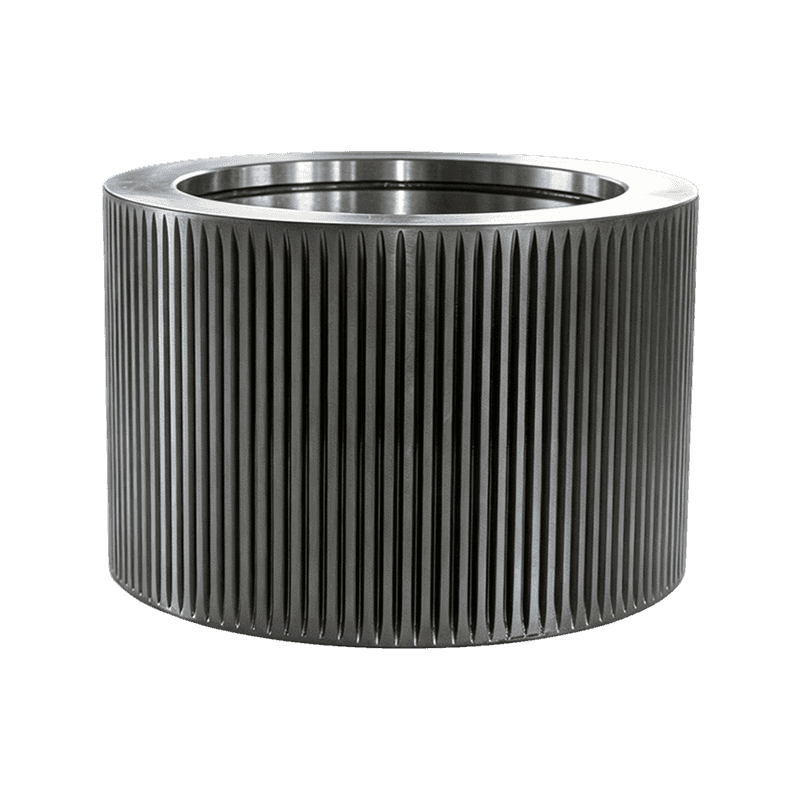
 Prilagođena zakrivljena školjka valjka za mlin za pelet Supplier, Company Anhui Jindingsheng Machinery Co., Ltd je kineski dobavljač i tvrtka sa zakrivljenim zubnim valjkom za tvornicu peleta. Pregled proizvoda Th... Pogledajte proizvod →
Nabavka 20CrMnTi školjki valjaka od stručnjaka
Dobavljanje od proizvođača koji kontrolira cijeli proces smanjuje varijabilnost koja skraćuje vijek trajanja valjka. Anhui Jindingsheng Machinery Co., Ltd. je profesionalni proizvođač dijelova za mlin za peletiranje i granulator koji se nalazi u zoni ekonomskog razvoja Guangde u provinciji Anhui, Kina. Tvrtka se fokusira na prstenaste matrice, školjke valjaka, sklopove tlačnih valjaka, ekscentrične osovine i unutarnje komponente, te se pozicionira kao servisni centar na jednom mjestu za rezervne dijelove granulatora i mlina za pelete. S pogonom od 14.509 četvornih metara i izvoznim iskustvom koje pokriva Sjedinjene Države, Japan, Južnu Koreju, Vijetnam, Francusku, Bangladeš, Rusiju, Indiju, Filipine i nekoliko europskih zemalja, njegov proizvodni sustav već ispunjava očekivanja međunarodnih kupaca.
Od odabira sirovina preko kovanja, precizne strojne obrade i toplinske obrade, proces proizvodnje je pod internom kontrolom. To je praktično značenje dosljedne 20CrMnTi ljuske valjka: isti materijal, isti ciklus toplinske obrade i iste tolerancije strojne obrade u svakoj seriji. Za potpuni prikaz dostupnih konfiguracija, pregledajte asortiman rezervnih dijelova za mlin za pelet .
Javite nam se
Pratite nas
Brze veze
Kontaktirajte nas
Email : ysf@jindingsheng.com.cn
Address : 19, zona industrijske koncentracije grada Qiucun, grad Guangde, grad Xuancheng, provincija Anhui