Vijesti iz industrije
Dijelovi stroja za pelete: odabir valjkastih školjki, sklopova i rezervnih dijelova za maksimalno vrijeme rada
Tvornica stočne hrane u Vijetnamu izgubila je šest sati proizvodnje kada je ljuska valjka napukla na protuprovrtu vijka, a zamjenski dio naručen od brokera imao je različitu toleranciju provrta od originala. Popravak je koštao 3200 USD u zračnom prijevozu i prekovremenom radu, oko dvanaest puta više od vrijednosti granate na fakturi. Većina zastoja u pogonu za proizvodnju peleta slijedi isti slijed: kvar istrošenosti, pogrešna specifikacija i neusklađenost otkrivena tijekom instalacije.
Ovaj vodič pokriva dijelovi strojeva za pelete koji zapravo odlučuju o vremenu rada mlina: školjke valjaka, sklopovi pritisnih valjaka, ekscentrična vratila i unutarnje komponente. Objašnjava kako ih odrediti tako da zamjena odgovara prvi put, da se predvidljivo istroši i da ne pokvari rano pod normalnim opterećenjem.
Koji dijelovi stroja za pelete prvi otkazuju?
Valjkaste ljuske i prstenasti kalupi uzrokuju većinu zastoja povezanih s trošenjem u mlinovima za pelete s prstenastim kalupima. U normalnom radu ljuska utiskuje sirovinu u otvore matrice pod otprilike 100 do 150 MPa kontaktnog pritiska, što čini površinu ljuske prvim dijelom koji gubi svoj profil.
Redoslijed kvarova u tipičnom mlinu je predvidljiv:
- Istrošenost površine školjke valjka, ljuštenje ili pucanje na radnoj površini
- Proširenje otvora prstenaste matrice i erozija na površini matrice
- Sjedište ležaja ekscentričnog vratila istrošeno zbog onečišćenja ili gubitka predopterećenja
- Kvarovi unutarnjih komponenti kao što su deformirani odstojnici i curenje ulja
Budući da je slijed predvidljiv, planirano održavanje koncentrira se na ljusku i matricu. Neočekivani zastoji gotovo uvijek potiču od dijela koji je prekasno pregledan ili pogrešno specificiran.
Materijali školjke valjka: uskladite tvrdoću s vašim radnim uvjetima
Tvrdoća površine je jedini najbolji prediktor vijeka trošenja ljuske valjka, ali tvrdoća bez žilavosti jezgre proizvodi krti dio koji puca pod udarnim opterećenjem. Ispravan izbor uravnotežuje tvrdu radnu površinu i jezgru koja može apsorbirati udarac.
Četiri klase čelika pokrivaju većinu zamjenskog tržišta: 40Cr, 20CrMnTi, GCr15/100Cr6 i 60Si2Mn. Razlikuju se u tome kako se razvija tvrdoća, bilo kroz kaljenje ili pougljičenje, a ta razlika utječe i na stopu trošenja i na način kvara.
| Vrsta čelika | Tvrdoća površine | Slučaj i osnovno ponašanje | Najprikladnije za |
| 40Cr (AISI 5140) | 28 do 34 HRC | Jednolika kroz tvrdoću, čvrsta jezgra | Opća hrana peletima, umjerena proizvodnja |
| 20CrMnTi | 58 do 62 HRC | Čvrsto karburizirano kućište, čvrsta jezgra s niskim udjelom ugljika | Abrazivna biomasa i punjenje pod visokim pritiskom |
| GCr15 / 100Cr6 | 58 do 63 HRC | Potpuno otvrdnuto, manja tolerancija na udarce | Čiste dovodne linije, kontinuirana visoka propusnost |
| 60Si2Mn | 40 do 46 HRC | Opružna žilavost, visoka zamorna čvrstoća | Udarna opterećenja i povremeni rad |
Tipična površinska tvrdoća nakon preporučene toplinske obrade, u HRC
Terenski podaci iz tvornica peleta pokazuju 30 do 50 posto poboljšanja u vijeku trajanja ljuske pri prelasku s 40Cr na karburizirani stupanj pod uvjetima abrazivnog punjenja. Poboljšanje dolazi od dubine kućišta koliko i od tvrdoće površine.
Dubina kućišta je dubina ispod radne površine gdje tvrdoća ostaje iznad minimalno prihvatljive razine. Za karburizirane čahure od 20CrMnTi, odredite minimalnu efektivnu dubinu kućišta od 1,5 mm na radnoj površini. Ispod toga, kućište se urušava pod kontaktnim pritiskom, a kućište otkazuje plastičnom deformacijom, a ne trošenjem.
Rizik ponude je realan na ovom tržištu. Jeftine školjke s oznakom GCr15 ponekad ne prođu provjeru prijenosnog spektrometra jer ne sadrže mjerljivi krom. Zatražite potvrdu mlina i provjerite ocjenu prije instalacije, a ne nakon preranog kvara.
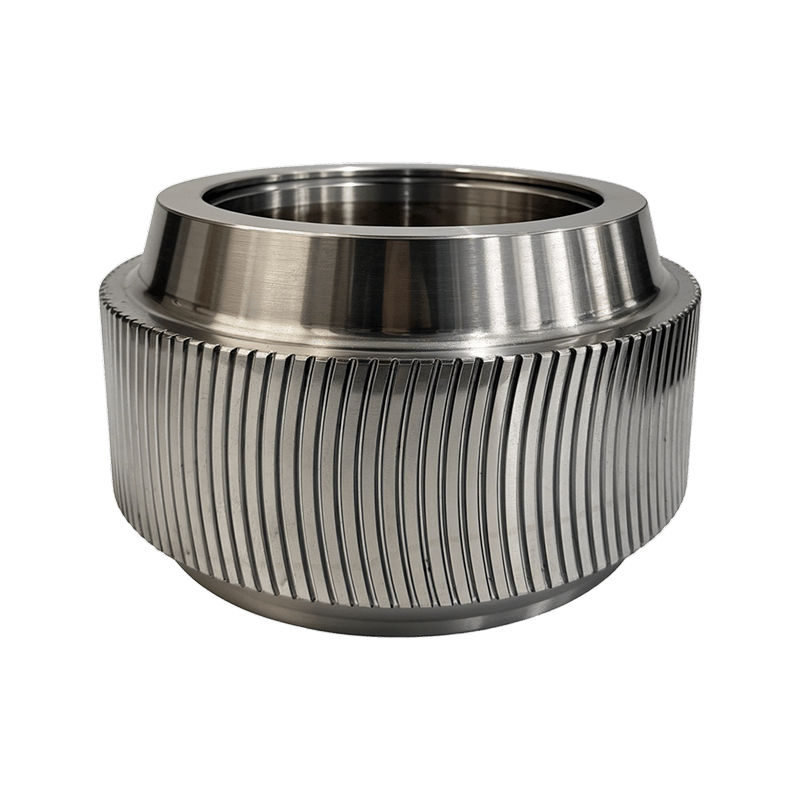
Za čiste dovodne linije koje rade kontinuirano, potpuno očvrsnuta čelična ljuska ležaja kao što je GCr15/100Cr6 pruža najduži interval između izmjena.
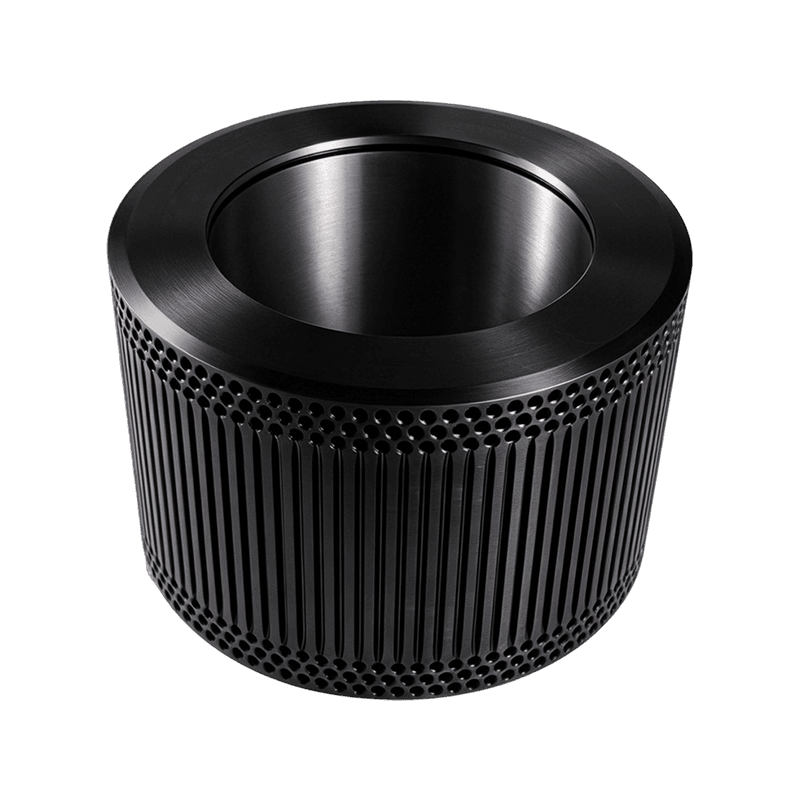
 GCr15/100Cr6 Nosivi čelični oklop valjka za kuglice Ova potpuno očvrsnuta čelična ljuska valjka za ležajeve odgovara kontinuiranim linijama punjenja koje traže dug radni vijek. Njegova geometrija zuba utječe na ugriz materijala i uvlačenje kalupa, što ga čini pouzdanim izborom za uvjete peletiranja s velikim opterećenjem. Pogledajte proizvod →
Profil zuba: Najzanemarenija specifikacija dijelova stroja za pelete
Geometrija zuba određuje hoće li ljuska uhvatiti materijal i povući ga u zonu stiskanja. Ljuska napravljena od ispravnog čelika, ali pogrešnog profila će skliznuti, zastakliti se i izgladnjeti matricu.
Uskladite profil s formulacijom, a ne samo sa strojem:
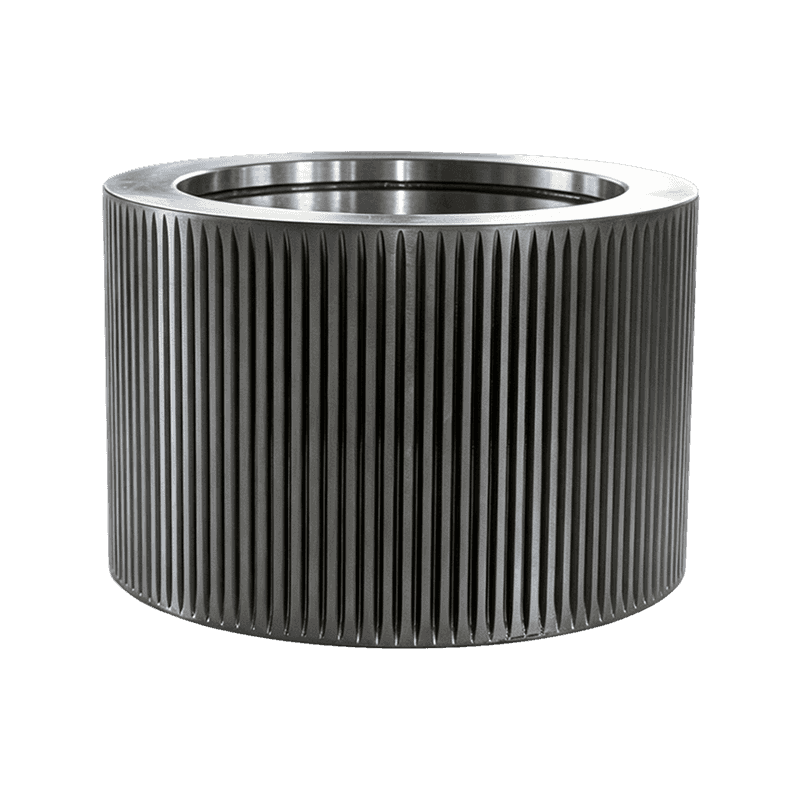
- Standardni valoviti zubi odgovaraju suhoj, slobodnoj kaši sa stabilnom vlagom
- Udubljene ljuske poboljšavaju prianjanje formulacija s visokom vlagom i masnoćom
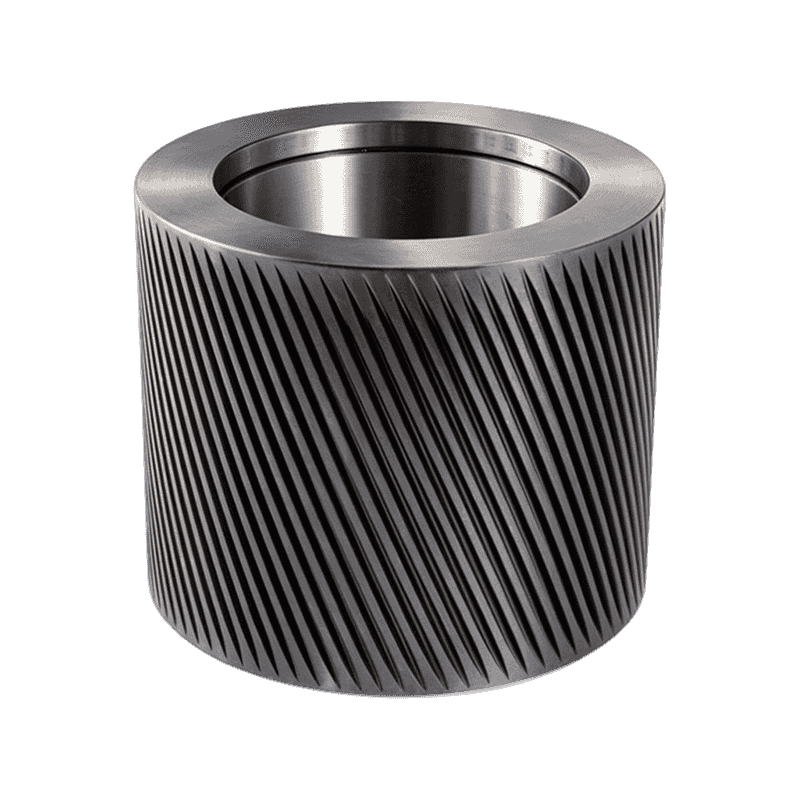
- Zakrivljene zubne ljuske koriste kutni ulaz koji agresivnije zagriza sklizak ili masni materijal
Profil također utječe na to kako školjka i matrica stare zajedno. Pokretanje nove ljuske na istrošenu matricu koncentrira stres na manje kontaktno područje, a biljke obično vide pad proizvodnje za 15 do 20 posto u tom stanju. Izmjerite istrošenost matrice prije planiranja prijelaza.
Kada zamijeniti sklop valjka za puni pritisak
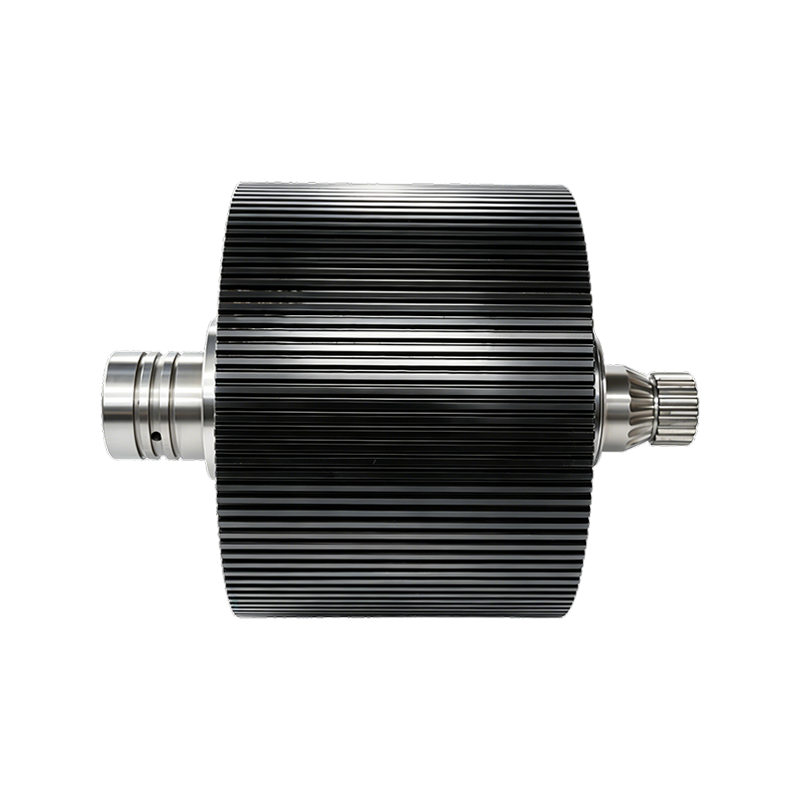
Zamijenite kompletan sklop valjka za pritisak ako su ležajevi bučni, iz brtvi curi mast ili je školjka izgubila više od 1 mm profila zuba. Sklop tlačnog valjka potpuno je rotirajuća jedinica koja pritišće materijal na matricu: školjku valjka, set ležaja, uljne brtve, razmaknutu čahuru i pričvrsni hardver.
Razumijevanje kako sklopovi pritisnih valjaka su konstruirani i gdje se troše čini odluku o zamjeni jednostavnom.
Zamjena samo školjke
- Niži trošak dijela po izmjeni
- Zahtijeva povlačenje ležaja, pregled i ponovno postavljanje u mlinu
- Rizik od oštećenja brtve ili pogreške prednaprezanja tijekom montaže
- Dulje vrijeme izmjene na voznoj liniji
Kompletna zamjena montaže
- Prethodno sastavljen s usklađenim zazorom ležaja i predopterećenjem
- Kraće planirano zaustavljanje jer nema prešanja na licu mjesta
- Dosljedna tolerancija između školjke, osovine i brtve
- Veći početni trošak, koji se obično vraća u jednom izbjegnutom kvaru
Tvornice koje rade 24/7 dosljedno biraju pune sklopove za planirana zaustavljanja. Za manje mlinove gdje je dostupna radna snaga i gdje se mogu provjeriti tolerancije, zamjena samo ljuske ostaje isplativa.
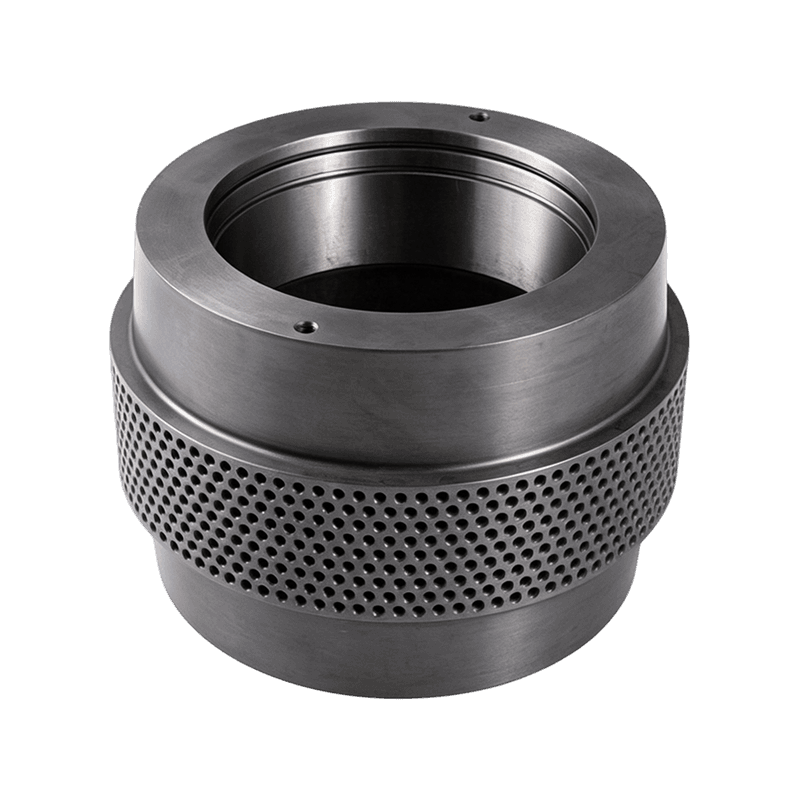
 Visokoproduktivan sklop školjke prstenastog valjka Kompletan sklop s kućištem od legiranog čelika, konusnim valjkastim ležajevima i sustavom brtvljenja za postrojenja koja rade 24/7. Održava precizan razmak između valjka i matrice, poboljšava prianjanje materijala i smanjuje zastoje tijekom planiranih zaustavljanja zbog održavanja. Pogledajte proizvod →
Ekscentrična vratila i unutarnje komponente: mali dijelovi, veliki kvarovi
Kvar ekscentričnog vratila rijetko uzrokuje samo vratilo; obično počinje kao greška u podmazivanju ili poravnavanju na brtvi, odstojniku ili uvodnici ležaja koji su preskočeni tijekom održavanja.
Ekscentrično vratilo se okreće kako bi pomaknulo valjak prema ili od matrice, postavljajući razmak za stiskanje. Kada se sjedište ležaja istroši, kontrolirani razmak postaje ovalni, izlaz pada, a ljuska valjka počinje kucati. Osovine se obično isporučuju od čelika 45 za standardne uvjete rada, 40Cr za poboljšanu čvrstoću ili 42CrMo za strojeve s velikim zakretnim momentom koji pokreću abrazivne materijale.
Unutarnje komponente dobivaju još manje pozornosti i kvare jednako predvidljivo:
- Krajnji poklopci uvodnice ležaja zadržavaju mast i onečišćenje
- Uljni klinovi i deflektori usmjeravaju mazivo prema prstenu ležaja
- Precizni odstojnici i odstojni prstenovi postavljaju ispravno prednaprezanje ležaja
Deformirani odstojnik uništava prednaprezanje ležaja, a ležaj koji radi bez prednaprezanja može otkazati u roku od nekoliko sati. Prilikom naručivanja unutarnjih dijelova potvrdite toleranciju širine; odstojnik koji se od originala razlikuje za 0,1 mm mijenja cijeli put opterećenja.
 Ekscentrično vratilo od legiranog čelika 42CrMo Precizno kovana i toplinski obrađena osovina od 42CrMo za mlinove peleta. Njegova dimenzionalna točnost i završna obrada površine štite prednaprezanje ležaja i poravnanje, koji su ključni pri zamjeni unutarnjih dijelova tijekom održavanja. Pogledajte proizvod →
Kontrolni popis dobavljača: Kako provjeriti proizvođača dijelova
Ocijenite postupak dobavljača, ne samo cijenu. Dijelovi koji odgovaraju i najdulje žive dolaze od proizvođača koji kontroliraju materijal, toplinsku obradu i konačne dimenzije na jednom mjestu.
Koristite ovaj kontrolni popis za svaki novi izvor:
- Za svaku šaržu zatražite potvrdu mlina s toplinskim brojem i kemijskim sastavom
- Potvrdite da se ispitivanje tvrdoće provodi na gotovim dijelovima, a ne samo na kuponu svjedoka
- Provjerite tolerancije provrta, klina i koncentričnosti u odnosu na izvorni crtež ili vlastite mjere
- Raspitajte se o zalihama i vremenu isporuke; dvotjedna hitna narudžba zračnog prijevoza može koštati više od samog dijela
- Potvrdite da jamstvo pokriva preuranjeno trošenje ili lom prema dokumentiranim radnim parametrima
Anhui Jindingsheng Machinery Co., Ltd. proizvodi dijelove strojeva za pelete u svom pogonu od 14.509 četvornih metara u Guangdeu i kontrolira protok od sirovina, kovanja, precizne strojne obrade i toplinske obrade. Tvrtka isporučuje školjke valjaka, sklopove tlačnih valjaka, ekscentrične osovine i unutarnje komponente kao uslugu dijelova na jednom mjestu, s izvozom u Sjedinjene Države, Japan, Južnu Koreju, Vijetnam, Francusku, Bangladeš, Rusiju, Indiju i Filipine.
FAQ: Dijelovi strojeva za pelete
Koliko često treba mijenjati školjke valjaka stroja za pelete?
Uobičajeni životni vijek kreće se od 800 sati na abrazivnoj biomasi do 1500 sati na čistim linijama za napajanje. Praktični okidač je gubitak profila zuba; kada se visina zuba smanji za otprilike jednu trećinu, zamijenite ljusku prije nego što počnu pukotine.
Koja je razlika između otvorenih i zatvorenih valjkastih školjki?
Otvorena ljuska je strojno obrađena čahura gdje ležaj sjedi uz rame i osovina prolazi u potpunosti. Zatvorena ljuska ima jedan zatvoreni kraj, tako da je ležaj zarobljen u džepu i put topline do vanjske površine je drugačiji. Odaberite stil koji odgovara rasporedu ležaja vašeg mlina.
Zašto premium školjke valjaka pucaju prije nego što se istroše?
Pukotine u vrhunskim školjkama obično dolaze zbog problema s zračenjem, a ne zbog kvalitete čelika. Prevelika osovina valjka ili premali provrt uklanja predopterećenje, ljuska se savija pod opterećenjem, a pukotine od zamora počinju na utoru za klin ili rupama za vijke. Prije ugradnje izmjerite provrt i osovinu.
Trebam li uvijek zamijeniti prstenastu matricu kada mijenjam školjku valjka?
Ne svaki put, ali trebali biste izmjeriti površinu matrice. Ako se dubina upuštanja udvostručila ili površina matrice pokazuje 0,5 mm ili više radijalne istrošenosti, nova ljuska na staru matricu stvara neravnomjeran pritisak i skraćuje vijek trajanja novog dijela.
Javite nam se
Pratite nas
Brze veze
Kontaktirajte nas
Email : ysf@jindingsheng.com.cn
Address : 19, zona industrijske koncentracije grada Qiucun, grad Guangde, grad Xuancheng, provincija Anhui