Vijesti iz industrije
Tlačni valjak mlina za pelete: materijali, razmak i vrijeme zamjene
Operator linije peleta s prstenastim kalupom od 350 kW prati povećanje proizvodnje s 12 t/h na 9,6 t/h tijekom šest tjedana. Matrica je čista, temperatura kondicioniranja je stabilna, a opterećenje motora je normalno. Greška je na strani valjka: sva tri tlačni valjci za pelet mlin imaju ravne mrlje, a kompresijski razmak se pretvorio u zonu klizanja. Taj slijed kvarova objašnjava veliki udio iznenadnih izlaznih gubitaka u tvornicama stočne hrane.
Tlačni valjak mlina za pelete je potrošna komponenta s mjerljivim radnim vijekom i njegov odabir nije generička narudžba dijelova. Formula dovoda, profil ljuske, materijal ljuske i razmak za montažu mijenjaju vijek trajanja valjka za faktor dva ili više. Anhui Jindingsheng Machinery Co., Ltd. izrađuje školjke valjaka, sklopove pritisnih valjaka, ekscentrične osovine i unutarnje komponente za mlinove peleta, a dolje navedene odluke su one koje inženjeri najčešće ponavljaju u proračunima za održavanje.
Što tlačni valjak mlina za pelete radi tijekom kompresije
Tlačni valjak mlina za pelete prenosi trenje matrice u radijalnu kompresiju koja gura kondicioniranu kašu kroz otvore matrice. Strojevi s prstenastim kalupima nose dva ili tri valjka na fiksnim ekscentričnim osovinama, a svaki prolazak kroz stezaljku stvara lokalni pritisak od blizu 300-500 MPa. Pri površinskim brzinama oko 5-7 m/s, taj pritisak zgušnjava stočnu hranu, drvo ili gnojivo u pelete.
Valjak je istovremeno napadnut abrazijom i zamorom. Mineralna čestica zarezuje lice, a opetovano cikličko opterećenje ljušti površinu. Formula hrane koja sadrži samo 2-3% pijeska ili silicijevog dioksida može skratiti vijek trajanja za više od pola. Zbog toga odabir materijala dolazi prije svake druge akcije održavanja.
Prije nego okrivite dio valjka, potvrdite tri uvjeta rada:
- Zazor: razmak veći od 0,3 mm izaziva klizni kontakt i nakupljanje topline.
- Potpuni kontakt: razlike u promjeru ljuske iznad 1 mm po širini mijenjaju profil pritiska.
- Sjedišta ležaja: zračnost u ekscentričnom vratilu ili valjkastom ležaju stvara udarce na rub školjke.
Tri obrasca habanja koji otkrivaju probleme s tlačnim valjkom mlina za pelete
Svaki uzorak istrošenosti na ljusci tlačnog valjka ukazuje na određeni glavni uzrok. Ispravno čitanje uzorka govori timu za održavanje koji materijal naručiti sljedeći i koju grešku u radu prvo ispraviti.
| Uzorak | Vizualni znak | Glavni uzrok | Tipičan popravak |
| Abrazivno zarezivanje | Fini paralelni utori u smjeru kotrljanja | Pijesak, silicij ili reciklirane sitne čestice u kaši | Prijeđite na GCr15/100Cr6, tvrdoća iznad 58 HRC |
| Ravno uočavanje | Polirane facete koje izravnavaju krivulju školjke | Zazor je pretijesan ili je školjka premekana za teret | Vratite razmak na 0,1-0,3 mm; razmotriti 40Cr |
| Spalling | Male jame koje rastu u kratere | Ciklusi zamora, površinska tvrdoća premašuje jezgru | Koristite karburizirani 20CrMnTi za jači sustav kućište-jezgra |
| Lomljenje rubova | Slomljeni rubovi na uglovima školjke | Zračnost ležaja ili neporavnatost sklopa valjaka | Prvo provjerite ekscentrično vratilo i sjedišta ležaja |
Lomljenje je kvar koji slijedi nakon povećanja tvrdoće. Mlin koji se pomiče s 40Cr na GCr15 bez provjere stanja ležaja ponekad vidi pojavu rupa u roku od nekoliko tjedana: vrlo tvrda ljuska bez potpore jezgre ne može apsorbirati udar. Karburizirani 20CrMnTi postoji upravo za tu kombinaciju abrazije i udarca.
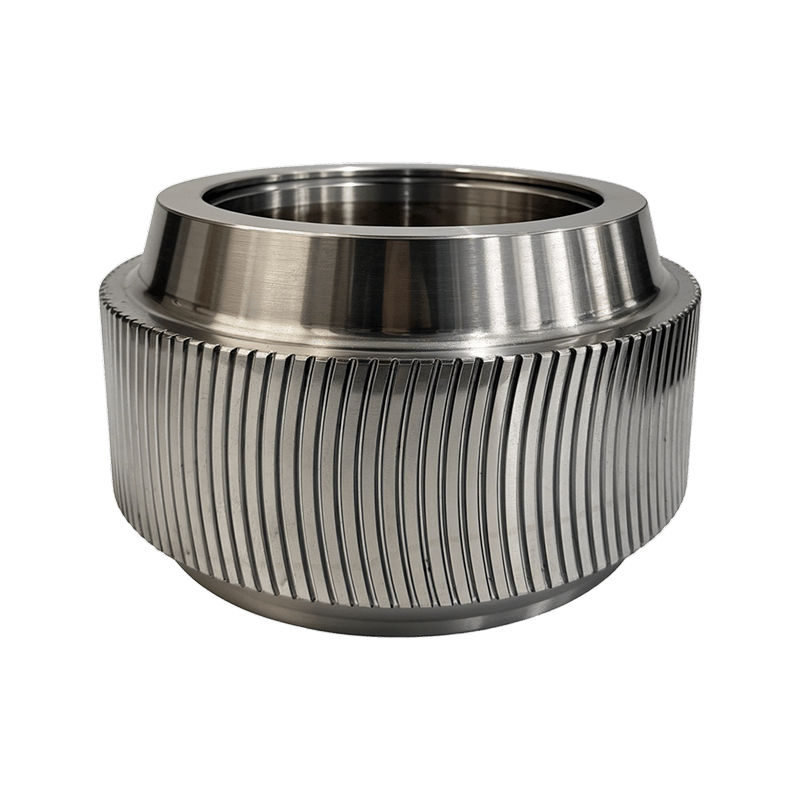
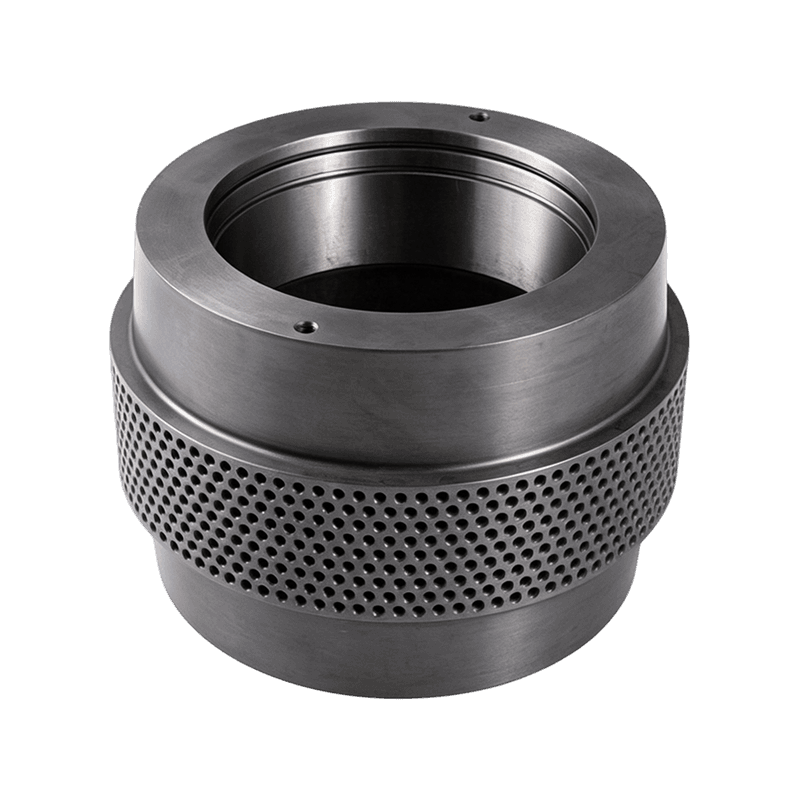
 GCr15/100Cr6 ležajna čelična školjka valjka za pelet za zadatke visoke abrazije Ova ljuska valjka koristi visokougljični čelik koji nosi krom za maksimalnu površinsku tvrdoću, što ga čini snažnim izborom kada abrazija nadmašuje udar u zahtjevnim uvjetima peletiranja. Pogledajte proizvod →
Materijali školjke tlačnog valjka: Tvrdoća nasuprot žilavosti
Životni vijek ljuske je kompromis između tvrdoće površine i žilavosti jezgre. Skroz očvrsnuti GCr15/100Cr6 najbolje se odupire abraziji, naugljičeni 20CrMnTi najbolji je kompromis za mlinove s udarnim opterećenjem, a 40Cr ostaje zadani za opće pogonsko punjenje.
| Vrsta čelika | Tvrdoća površine | Relativni život | Najbolje odgovara |
| 45# ugljični čelik | 45-52 HRC | 1,0x | Jeftina zamjena, neabrazivna kaša |
| 40Cr legirani čelik | 52-56 HRC | 1,4x | Mlinovi za opću stočnu hranu, obroci kukuruz-soja |
| Opružni čelik 60Si2Mn | 45-50 HRC | 1,2x | Rad s teškim udarcima, vrlo različita opterećenja |
| 20CrMnTi karburiziran | 58-62 HRC | 1,8x | Abrazivni dovod s udarnim opterećenjima |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Čisti, ali abrazivni obroci |
Indeksi životnog vijeka relativne su usporedbe u radnji pod sličnim uvjetima čišćenja i formule; nisu zajamčene ocjene.
Linije za drvene pelete mijenjaju izračun. Piljevina nosi silicij iz kore i poljskog pijeska, tako da mnogi operateri drvenih peleta biraju površine od 20CrMnTi ili GCr15 čak i kada je matrica iste veličine kao i matrica za punjenje.
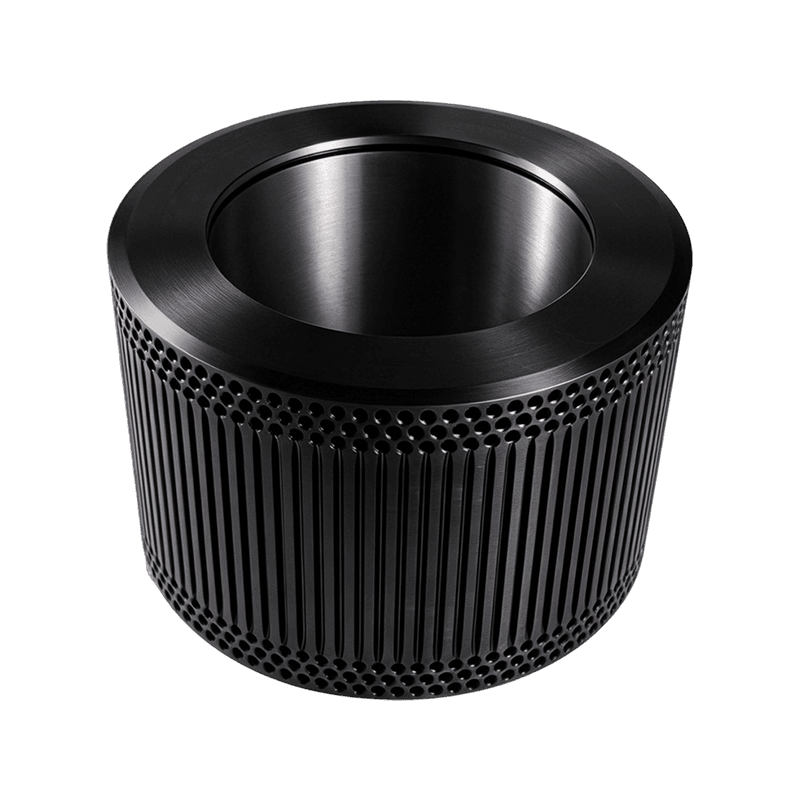
 Oklop valjka za kuglice od legiranog čelika 40Cr s višestrukim profilima zuba Svestrana, isplativa valjkasta školjka dostupna u ravnim, spiralnim, lučnim uzorcima ili uzorcima s rupama, prikladna za biomasu i vodove za napajanje kojima je potrebna pouzdana opća izvedba. Pogledajte proizvod →
Usklađivanje profila ljuske valjka sa sirovinom
Profil ljuske kontrolira kako se kaša uvlači u otvor. Ravno ljuske valovitog valjka uhvati vlaknastu kašu, udubljena površina nježno se sabija, a ljuska sa zakrivljenim zubima poboljšava zagriz finih, brašnastih sastojaka. Ne postoji univerzalni najbolji profil, samo odluka o uparivanju površine valjka i specifikacije matrice.
- Valoviti profil: najbolji za glomazne, vlaknaste materijale kao što su slama i sijeno; poboljšava unos materijala.
- Rupčasti profil: niži kompresijski udar, pogodan za masne i toplinski osjetljive krmne formule.
- Profil zakrivljenih zubaca: siguran zahvat s manje klizanja, dobar za fino mljevenu kašu i drvo.
- Zatvorene ljuske štite strane valjka pri abrazivnom radu; otvorene školjke se čiste brže i odgovaraju mekim formulama.
Prije naručivanja provjerite širinu školjke i konus prema izvornom crtežu sklopa. Valjak koji ne dodiruje matricu cijelom svojom širinom stvara traku pritiska, što dovodi do trošenja matrice u uskom pojasu.
Postavke zazora valjaka i raspored održavanja
Razmak između valjka i matrice postavlja se kada je mlin zaustavljen: valjak mora dodirivati matricu duž cijele širine, a zatim se odmaknuti za 0,1-0,3 mm. Veći zazor uzrokuje klizanje, a manji zazor izravnava valjak i preopterećuje matricu.
Svakodnevno pokretanje
Okrenite matricu rukom, osluškujte kontakt s metalom i provjerite površinu valjka nakon prvih minuta opterećenja.
Svakih 200 sati
Izmjerite promjer ljuske na oba ruba i sredini; zabilježite ravne točke u milimetrima.
Svakih 300-500 sati
Provjerite zračnost ležaja i stanje ekscentrične osovine prije postavljanja novih školjki.
Svakih 600-800 sati
Rotirajte ili zamijenite školjke na temelju izmjerenog trenda trošenja, a ne na temelju kalendarske pretpostavke.
Ovaj raspored je praktični minimum za tvornicu stočne hrane koja radi u dvije smjene. U pogonu od 12 t/h, inspekcija valjaka košta nekoliko sati rada; neplanirani kvar košta zamjenu matrice i peteroznamenkasti zastoj.
Kada je sklop tlačnog valjka mlina za pelete brža zamjena
Zamjena samo ljuske jeftinija je na papiru, ali kompletan sklop pritisnih valjaka često je racionalan izbor kada su ležajevi, brtve i sjedišta vratila također pri kraju životnog vijeka. Razlika u radu je velika, jer se zamjenom sklopa izbjegava prešanje stare ljuske i prešanje nove.
Zamjena samo školjke
- Niži trošak komponenti
- 4-6 sati rastavljanja i prešanja
- Drugi rizik od rastavljanja ako su ležajevi istrošeni
Kompletan sklop tlačnog valjka
- Veći trošak komponente
- 1-2 sata rada mjenjačnice
- Jedno razdoblje održavanja s poznatim završnim stanjem
Linija koja radi 24/7 obično čini izbor za montažu. Trošak dodatne komponente manji je od vrijednosti prvog sata izbjegnutog zastoja.
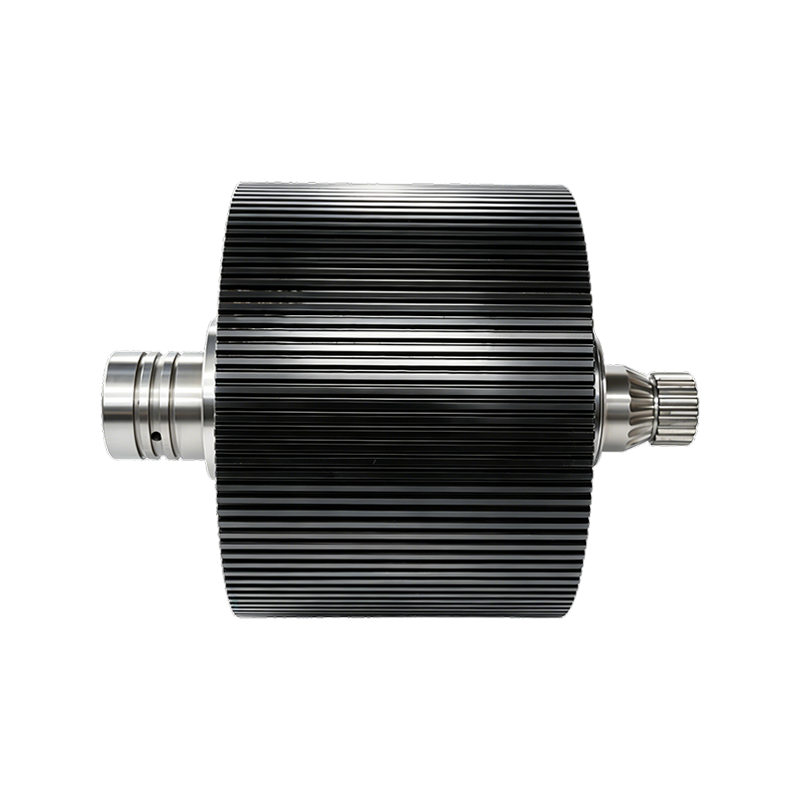
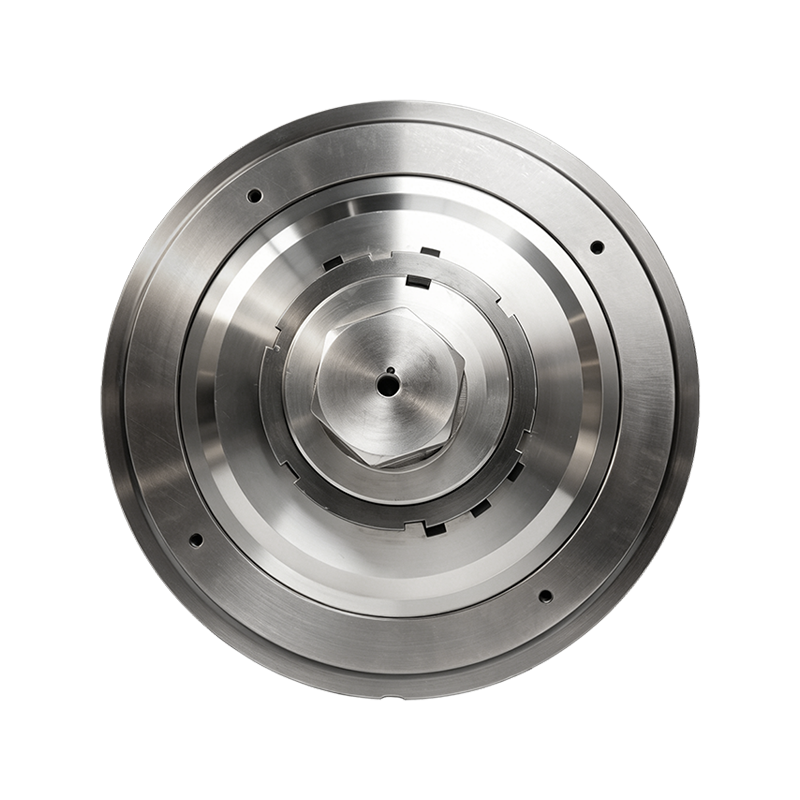
 Kompletan sklop valjkastog omotača mlina za pelete s ležajevima i osovinom Ovaj sklop povezuje omotač valjka, ležajeve, osovinu i sustav brtvljenja u jednu jedinicu, pojednostavljujući zamjenu i smanjujući vrijeme zastoja za kontinuirane operacije proizvodnje peleta. Pogledajte proizvod →
Tlačni valjak mlina za pelet FAQ
Ovo su pitanja koja kupci održavanja najčešće postavljaju kada naručuju dijelove tlačnog valjka mlina za pelete.
Koliko često treba mijenjati pritisni valjak mlina za pelete?
U službi za hranu, ispravno usklađena školjka traje otprilike 1000-2400 sati. Drvene linije s abrazivnom korom idu prema donjem kraju, čisti kukuruzno-sojini obroci prema gornjem kraju. Pregledajte pri svakom planiranom zaustavljanju i zamijenite kada je ljuska izgubila 1,5-2 mm u promjeru ili se na njoj pojave rupice.
Koji je točan razmak između valjka i kalupa na tlačnom valjku mlina za pelete?
Postavite valjak tako da jedva dodiruje matricu, a zatim se odmaknite 0,1-0,3 mm. Provjerite kontaktnu oznaku preko cijele širine ljuske dok matrica miruje. Labavi valjak klizi i grije se; čvrsti valjak pljosnate mrlje i pukotine.
Može li se istrošeni omotač tlačnog valjka mlina za pelete navariti i ponovno upotrijebiti?
Tvrdo navarivanje velikih valjaka s ravnim kalupima povremeno je praktično, ali na prstenastim kalupima rijetko se isplati. Toplina zavara izobličuje profil ljuske, a debljina sloja ne može izdržati toleranciju od 0,1 mm potrebnu za ravnomjeran pritisak. Nova školjka od 40Cr ili 20CrMnTi košta manje od prerade plus zastoja.
Koju bi tvrdoću trebao imati omotač tlačnog valjka za pelete za hranu u usporedbi s drvenim peletima?
Kaša za stočnu hranu je masna, ali manje abrazivna od drva. Većina obroka hrane dobro radi na 52-56 HRC u 40Cr. Drveni peleti, koji sadrže koru i zrna bogatu silicijem, preferiraju 58-62 HRC površine od 20CrMnTi ili GCr15/100Cr6. Ispod 45 HRC, životni vijek naglo pada u bilo kojoj primjeni.
Javite nam se
Pratite nas
Brze veze
Kontaktirajte nas
Email : ysf@jindingsheng.com.cn
Address : 19, zona industrijske koncentracije grada Qiucun, grad Guangde, grad Xuancheng, provincija Anhui